
Sprawdź naszą aplikację:

Gdzie firmy mogą zamawiać precyzyjne elementy stalowe wycinane laserowo?
28/09/2026 20:01
Spis treści
- Gdzie firmy zamawiają precyzyjne elementy stalowe wycinane laserowo?
- Jakie materiały i parametry cięcia uwzględnić w zapytaniu?
- Jak przygotować zapytanie ofertowe na elementy stalowe?
- Jak przebiega zamawianie precyzyjnych detali stalowych?
- Ile kosztują elementy stalowe wycinane laserowo?
- Jak sprawdzić jakość i wiarygodność dostawcy?
Firmy potrzebujące dokładnych elementów stalowych wycinanych laserem mogą korzystać z usług wyspecjalizowanych zakładów typu job-shop, większych firm zajmujących się obróbką metali, producentów OEM z własnym zapleczem maszynowym, internetowych platform produkcyjnych oraz lokalnych wykonawców. Wybór odpowiedniego partnera zależy od wielkości zamówienia - od jednego prototypu konstrukcyjnego po regularne dostawy kilku tysięcy detali miesięcznie w systemie just-in-time.
Polski rynek usług dla przemysłu szybko się rozwija. Wpływają na to inwestycje w energooszczędne i bardzo dokładne lasery światłowodowe (fiber). Gdy konstruktorzy i osoby odpowiedzialne za zakupy zastanawiają się, gdzie zamówić cięcie laserowe stali, powinni sprawdzić cenę za metr cięcia, możliwości techniczne wykonawcy, dostępne tolerancje oraz dodatkowe usługi.
Dobry wybór podwykonawcy pomaga uniknąć opóźnień podczas montażu, problemów ze spawaniem i czasochłonnych poprawek ślusarskich. W dalszej części opisujemy dostępne rodzaje dostawców, parametry cięcia oraz sposoby obliczania ceny.
Gdzie firmy zamawiają precyzyjne elementy stalowe wycinane laserowo?
Rynek obróbki metali oferuje kilka modeli współpracy. Poszczególni wykonawcy różnią się elastycznością, wolnymi mocami produkcyjnymi oraz poziomem technicznym używanych maszyn.
Ważne jest dopasowanie rodzaju projektu do profilu firmy wykonawczej. Dzięki temu można ograniczyć koszty i zmniejszyć ryzyko problemów z powtarzalnością kształtu.
Firmy specjalizujące się w cięciu laserowym blach
Wyspecjalizowane zakłady usługowe, nazywane w przemyśle job-shopami, skupiają się głównie na termicznym cięciu arkuszy metalu. Zwykle mają lasery światłowodowe (fiber) albo lasery CO2 o różnej mocy. Często korzystają też z automatycznych stołów wymiennych. Ich mocną stroną jest szybka praca, dobre wykorzystanie arkusza dzięki nestingowi oraz atrakcyjne ceny wynikające z dużej liczby realizowanych zleceń.
Takie firmy są dobrym wyborem dla przedsiębiorstw, które mają własne spawalnie, prasy krawędziowe lub malarnie i potrzebują wyłącznie dokładnie wyciętych elementów płaskich. Elastyczne maszyny pozwalają realizować detale o różnych wymiarach. Wiele zakładów, w tym BudExpert, przyjmuje także pojedyncze sztuki i małe partie.
Zakłady obróbki metali z własnym parkiem maszynowym
Większe zakłady mechaniczne i firmy zajmujące się obróbką metali oferują więcej niż samo cięcie. Oprócz laserów mają często frezarki i tokarki CNC, prasy krawędziowe o dużej sile nacisku, stanowiska do spawania MIG/MAG i TIG, urządzenia do szkiełkowania oraz malarnie proszkowe. Zlecając pracę w takim zakładzie, można otrzymać gotowy moduł montażowy, a nie tylko surowy wykrój.
Dla zamawiającego oznacza to mniejsze koszty transportu i prostszą organizację pracy. Firma nie musi osobno szukać wykonawcy cięcia, gięcia i cynkowania. Zamiast tego odbiera gotowy podzespół z jednego miejsca. Jeden dostawca odpowiada wtedy za cały proces i dopasowanie poszczególnych elementów.
Platformy internetowe do wyceny i zamawiania części
Coraz więcej firm korzysta z internetowych platform produkcyjnych działających na żądanie. Wykorzystują one algorytmy sztucznej inteligencji. Użytkownik przesyła model CAD 3D, na przykład w formacie STEP. System analizuje kształt części, sprawdza możliwość wykonania, dostępność materiału i od razu przedstawia cenę oraz przewidywany termin wysyłki.
Takie rozwiązanie zapewnia dużą wygodę i szybką obsługę. Nie trzeba czekać kilku dni na odpowiedź handlowca. Platformy dobrze sprawdzają się przy prototypach maszyn, pojedynczych uchwytach montażowych oraz zamówieniach składających się z wielu różnych detali.
Lokalni wykonawcy dla prototypów i krótkich serii
Współpraca z firmą znajdującą się w pobliżu siedziby zamawiającego ułatwia bezpośredni kontakt z technologiem. Przy pilnych projektach badawczo-rozwojowych można osobiście omówić kształt detalu, szybko wprowadzić zmiany i odebrać gotowe elementy. Skraca to czas potrzebny na uruchomienie nowego produktu.
Lokalni wykonawcy często są elastyczni przy pojedynczych i awaryjnych zleceniach. Jeśli trzeba wprowadzić małą zmianę w geometrii arkusza, bliskość zakładu ogranicza opóźnienia związane z transportem. W utrzymaniu ruchu na linii produkcyjnej może to mieć duże znaczenie.
Dostawcy obsługujący produkcję seryjną i zamówienia przemysłowe
Duże fabryki kontraktowe i dostawcy przemysłowi kierują swoją ofertę do klientów zamawiających tysiące elementów w stałych odstępach czasu. Mają zautomatyzowane magazyny blach, systemy automatycznego załadunku i rozładunku oraz lasery o mocy wielu kilowatów. Dzięki temu mogą pracować przez całą dobę przy ograniczonym udziale operatorów.
Klienci z branży automotive, kolejowej i maszyn rolniczych wybierają takich partnerów ze względu na systemy zarządzania jakością, możliwość przeprowadzania audytów procesowych, na przykład według IATF 16949 lub ISO 3834, oraz pełną identyfikację partii materiału. Ten typ dostawcy zapewnia dużą powtarzalność wymiarów i niski koszt pojedynczego elementu.
Jakie materiały i parametry cięcia uwzględnić w zapytaniu?
Dokładne opisanie materiału jest podstawą prawidłowej wyceny i sprawnej realizacji. Różne gatunki stali odmiennie reagują na wiązkę lasera. Ma to wpływ na wybór gazu, prędkość cięcia i wygląd krawędzi.
Braki w specyfikacji mogą spowodować dostawę elementów podatnych na korozję, odkształconych przez ciepło albo pokrytych zgorzeliną, która utrudni późniejsze malowanie proszkowe.
Stal konstrukcyjna, nierdzewna i ocynkowana
Stal konstrukcyjna, czyli węglowa lub czarna, na przykład S235 albo S355, jest najczęściej używanym materiałem. Można ją ciąć tlenem. Gaz ten reaguje ze stalą i pomaga przecinać grubsze arkusze, ale pozostawia na krawędzi warstwę tlenków. Jeśli krawędź ma być czysta i gotowa do nałożenia powłoki ochronnej, stosuje się azot pod wysokim ciśnieniem.
Stal nierdzewna i kwasoodporna, między innymi AISI 304 i 316L, wymaga użycia azotu albo mieszanki azotu z argonem. Gazy te ograniczają utlenianie chromu i zmniejszają ryzyko korozji na krawędzi. Blachy ocynkowane wymagają właściwego ustawienia parametrów. Odparowujący cynk może zakłócać pracę głowicy optycznej, dlatego potrzebne są odpowiednia moc lasera i specjalne dysze gazowe.
Grubość blachy, format arkusza i maksymalne wymiary detalu
Nowoczesne lasery fiber mogą ciąć materiały o grubości od około 0,5 mm do 25-40 mm. Przy źródłach o mocy 20-24 kW możliwe jest cięcie stali kwasoodpornej o grubości nawet 60 mm. W zapytaniu należy podać dokładną grubość materiału oraz dopuszczalne odchyłki hutnicze. Dane te są potrzebne do ustalenia sposobu przebicia arkusza.
Znaczenie ma także rozmiar gotowego elementu i wielkość stołu roboczego. Popularny format arkusza to 1500 × 3000 mm. Większe zakłady korzystają ze stołów 2000 × 4000 mm, a czasem z pól roboczych o wymiarach 2500 × 12 000 mm. Pozwala to wycinać w jednym kawałku długie podłużnice i części maszyn budowlanych.
Dokładność, tolerancje wymiarowe i jakość krawędzi
Wiązka lasera ma średnicę około 0,1-0,5 mm, dlatego pozwala uzyskać dużą powtarzalność. Zwykle dokładność mieści się w granicach ±0,1 mm. Rzeczywisty wynik zależy jednak od grubości blachy i tego, jak mocno nagrzewa się arkusz podczas pracy. Wymagania warto oprzeć na normie PN-EN ISO 9013. Określa ona między innymi prostopadłość krawędzi i chropowatość powierzchni po cięciu.
Na jakość krawędzi wpływa szerokość strefy wpływu ciepła, czyli HAZ. Nowoczesne lasery ograniczają przegrzewanie materiału. Zmniejsza to ryzyko skurczowego odkształcenia cienkich profili oraz powstawania mikropęknięć przy krawędzi.
Czy wykonawca zapewnia materiał, czy przyjmuje stal klienta?
Na rynku spotyka się dwa główne modele zaopatrzenia. W pierwszym materiał dostarcza wykonawca. Kupuje certyfikowaną blachę z własnego magazynu albo bezpośrednio z huty. Odpowiada wtedy za jej płaskość, czystość i skład chemiczny. Dzięki zakupom większych ilości u dystrybutorów cena materiału może być korzystna dla klienta.
Druga możliwość to cięcie na materiale powierzonym przez klienta. Jest to dobre rozwiązanie dla firm, które mają własne umowy z hutami albo używają trudno dostępnych gatunków, takich jak stale trudnościeralne Hardox i pancerne Armox. Powierzona blacha musi jednak być płaska i w dobrym stanie. Zwichrowany lub mocno skorodowany arkusz może doprowadzić do uderzenia drogiej głowicy tnącej w materiał.
Jak przygotować zapytanie ofertowe na elementy stalowe?
Dobrze przygotowana dokumentacja techniczna skraca czas potrzebny na obliczenie ceny. Jasne zapytanie ogranicza liczbę dodatkowych pytań i pozwala szybciej rozpocząć realizację.
Osoba przygotowująca zapytanie powinna oddzielić dane geometryczne potrzebne maszynie CNC od wymagań jakościowych sprawdzanych przez kontrolę techniczną.
Jakie formaty plików technicznych przesłać?
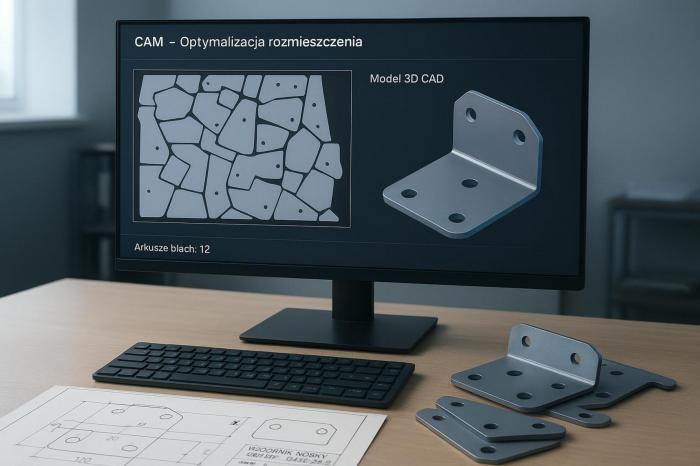
Podstawą dla wycinarek do blach są dwuwymiarowe pliki wektorowe DXF lub DWG. Rysunek powinien zawierać tylko zewnętrzny i wewnętrzny kontur detalu w skali 1:1. Nie powinno być na nim ramek, wymiarów, osi symetrii ani opisów tekstowych, ponieważ mogą one utrudnić import do programu CAM.
Warto dołączyć także rysunek 2D w PDF. Powinny znajdować się na nim tolerancje ważnych otworów, wymagane wartości chropowatości i ewentualne linie gięcia. Przy częściach przestrzennych oraz przy cięciu rur i profili potrzebne są modele 3D. Najczęściej wykorzystuje się neutralne formaty STEP (STP) lub Parasolid (X_T).
Jakie informacje o materiale i wykończeniu podać?
Każda pozycja w zapytaniu powinna wskazywać dokładny gatunek stali zgodny z normą europejską. Zamiast ogólnego określenia „kwasówka” lepiej podać 1.4301, a zamiast „zwykła stal czarna” - S355J2+N. Należy także opisać stan powierzchni. Może to być blacha gorącowalcowana, trawiona i oliwiona, na przykład DC01 lub DD11, albo blacha zimnowalcowana. Ta informacja ma znaczenie szczególnie przy elementach widocznych.
Przy stali nierdzewnej trzeba podać rodzaj wykończenia, na przykład surowe 2B, szlif o określonej gradacji albo powierzchnię pokrytą folią ochronną do cięcia laserowego. Folia zabezpiecza arkusz przed zarysowaniami podczas transportu i przenoszenia. Ogranicza także ryzyko powstawania odprysków na widocznej stronie podczas przebijania.
Liczba sztuk, podział na warianty i częstotliwość dostaw
Liczba elementów wpływa na sposób rozmieszczenia ich na arkuszu. Podanie dokładnej ilości pozwala technologowi lepiej wykorzystać blachę i zmniejszyć udział odpadu w cenie jednej sztuki.
Jeśli zamówienie obejmuje detale lewe i prawe albo elementy należące do jednego podzespołu, trzeba wyraźnie to zaznaczyć. Dla planowania produkcji ważne jest także określenie, czy jest to jednorazowy prototyp, czy stałe zapotrzebowanie miesięczne lub kwartalne.
Tolerancje, wymagania jakościowe i dokumentacja odbiorowa
Jeżeli rysunek nie zawiera tolerancji, wykonawca przyjmie ogólne normy warsztatowe albo średnią klasę dokładności według ISO 9013. Gdy detal ma otwory pod łożyska lub kołki pasowane, trzeba podać dokładne wartości, na przykład klasę H7 albo js6, bezpośrednio na rysunku PDF.
W zapytaniu warto opisać też sposób odbioru jakościowego. Zamawiający może wymagać atestu hutniczego 3.1 z informacją o składzie chemicznym i właściwościach mechanicznych stali, raportu pomiarowego z maszyny CMM albo deklaracji zgodności z przepisami unijnymi, takimi jak RoHS i REACH.
Dodatkowe operacje: gratowanie, gięcie, gwintowanie i spawanie
Po cięciu termicznym elementy mogą mieć ostre krawędzie i małe zadziory od spodu. W zapytaniu trzeba określić, czy potrzebne jest mechaniczne usunięcie zadziorów, zaokrąglenie krawędzi, trowalizacja albo gratowanie taśmowe. Takie prace poprawiają bezpieczeństwo monterów i pomagają chronić późniejsze powłoki lakiernicze.
Jeśli część ma być dalej obrabiana, należy wymienić wszystkie potrzebne operacje. Mogą to być gięcie na prasie krawędziowej CNC, przygotowanie faz pod spoiny, gwintowanie otworów oraz wciskanie elementów złącznych, czyli pemowanie. Dzięki temu wykonawca może zaplanować cały proces i ograniczyć transport między różnymi zakładami.
Jak przebiega zamawianie precyzyjnych detali stalowych?
Zamówienie elementów stalowych ciętych laserem obejmuje kilka połączonych etapów: przygotowanie dokumentacji, analizę techniczną, produkcję, kontrolę i dostawę. Uporządkowany przebieg pracy pomaga utrzymać powtarzalność wymiarów i dotrzymać terminu.
Systemy ERP oraz cyfrowe połączenie maszyn sprawiają, że kolejne działania mogą być śledzone i kontrolowane od przyjęcia plików do wysyłki gotowych części.
Przesłanie rysunku technicznego lub pliku CAD
Proces zaczyna się od wysłania dokumentacji do działu obsługi klienta albo wgrania jej na platformę internetową. Przy tradycyjnym zamówieniu inżynier sprzedaży przekazuje projekt technologowi. Ten sprawdza zgodność rysunków 2D i modeli 3D.
Na tym etapie trzeba usunąć błędy, takie jak niezamknięte kontury, linie nachodzące na siebie i mikroszczeliny w pliku DXF. Takie problemy mogą uniemożliwić prawidłowe przygotowanie kodu maszynowego G-code.
Weryfikacja geometrii, materiału i możliwości technologicznych
Technolog analizuje detal pod kątem możliwości wykonania, czyli stosuje zasady DFM (Design for Manufacturability). Sprawdza, czy najmniejsze otwory nie są zbyt małe w stosunku do grubości blachy. Przy zbyt małych średnicach może dojść do odkształcenia materiału, przegrzania miejsca przebicia albo uszkodzenia dyszy.
Sprawdzana jest także odległość otworów i wycięć od linii gięcia. Zbyt mały odstęp może spowodować deformację otworu podczas pracy prasy krawędziowej. Jeśli technolog znajdzie problem, wykonawca może zaproponować zmianę geometrii.
Wycena na podstawie liczby sztuk, grubości i czasu cięcia
Po sprawdzeniu dokumentacji pliki trafiają do programu CAM, na przykład TruTops, Cypcut lub Lantek. Program rozmieszcza elementy na wybranym arkuszu i oblicza długość linii cięcia, liczbę przebić, zużycie tlenu lub azotu oraz łączny czas pracy lasera.
Na tej podstawie wykonawca przygotowuje ofertę. Pod uwagę bierze ceny stali, koszt energii, zużycie i amortyzację maszyny oraz pracę personelu. Cena może obejmować także przygotowanie programu i uruchomienie produkcji.
Akceptacja projektu oraz terminu realizacji
Po otrzymaniu oferty klient zatwierdza warunki techniczne i handlowe. Podpisanie zamówienia albo potwierdzenie elektroniczne powoduje rezerwację materiału oraz wpisanie pracy do harmonogramu produkcji w systemie APS lub MES.
Przy trudniejszych projektach wykonawca przygotowuje kartę technologiczną. W dużych zamówieniach może także wykonać pierwszą sztukę, czyli First Article Inspection (FAI). Produkcja seryjna rozpoczyna się po zaakceptowaniu tego elementu przez klienta.
Terminy realizacji standardowych i pilnych zamówień
Zwykle zlecenie cięcia laserowego trwa zazwyczaj od 3 do 7 dni roboczych. Termin zależy od dostępności materiału i obciążenia zakładu. Proste elementy z typowych arkuszy magazynowych mogą być gotowe nawet w ciągu 48 godzin.
Wielu wykonawców oferuje także usługę ekspresową, nazywaną fast-track. Wymaga ona dopłaty za zmianę planu produkcji i szybkie przygotowanie maszyny. W takim trybie detale mogą być gotowe nawet w ciągu 24 godzin od złożenia zamówienia.
Cięcie, kontrola jakości i przygotowanie wysyłki
Produkcja zaczyna się od umieszczenia arkusza na stole roboczym wycinarki. Głowica porusza się po zaprogramowanej trasie. Prędkość przemieszczania może przekraczać 100 m/min, a przyspieszenie 1,5 G. Laser przecina stal z bardzo dużą dokładnością.
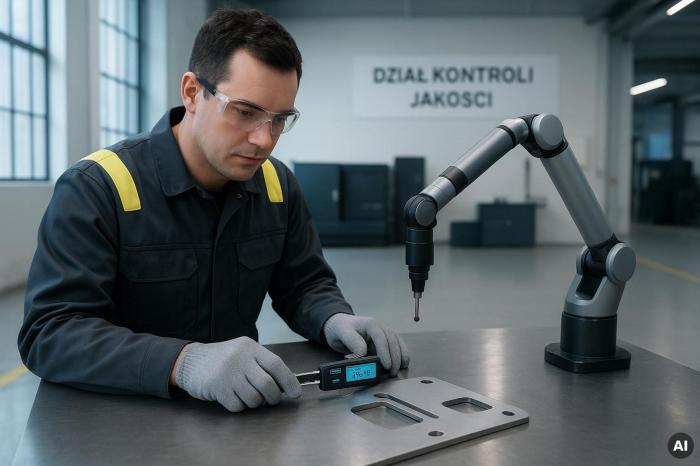
Po wycięciu elementy trafiają do kontroli jakości. Pracownicy sprawdzają je za pomocą suwmiarek, mikrometrów lub ramion skanujących 3D. Po potwierdzeniu zgodności z rysunkiem detale są czyszczone. Stal węglowa może zostać zabezpieczona olejem antykorozyjnym. Gotowe części układa się na paletach, stosując przekładki tekturowe chroniące powierzchnię przed zarysowaniem.
Odbiór osobisty, transport firmowy lub dostawa kurierska
Na końcu pozostaje dostawa. Klienci z okolicy często odbierają zamówienie własnym samochodem z rampy zakładu. Nie ponoszą wtedy kosztów spedycji i mogą od razu przekazać elementy do własnego montażu.
Przy dostawach na terenie całego kraju wykonawca może użyć własnego samochodu albo wysłać towar na palecie euro przez firmę transportową. Ciężkie detale zabezpiecza się taśmami poliestrowymi i folią stretch. Takie opakowanie ogranicza ryzyko uszkodzeń podczas przewozu.
Ile kosztują elementy stalowe wycinane laserowo?
Cena cięcia laserowego nie wynika z prostego przeliczenia kilogramów. Składa się na nią wiele czynników związanych z materiałem i technologią. Zrozumienie tych zasad pomaga konstruktorom i kupcom obniżyć koszty już podczas przygotowywania modelu CAD.
Końcowa kwota obejmuje zużycie stali, energię elektryczną, pracę i amortyzację maszyny oraz czas potrzebny na przygotowanie zlecenia.
Co wpływa na cenę cięcia laserowego?
Największe znaczenie ma czas pracy lasera. Zależy on od łącznej długości linii cięcia, liczby przebić, grubości oraz gatunku materiału. Cienką blachę o grubości 1 mm można ciąć z prędkością kilkunastu metrów na minutę. Przy płycie o grubości 20 mm prędkość spada do kilkudziesięciu centymetrów na minutę.
Na cenę wpływa także gaz pomocniczy. Cięcie stali węglowej tlenem jest tanie pod względem zużycia gazu, ale zwykle przebiega wolniej. Azot pod wysokim ciśnieniem kosztuje więcej, ponieważ zużywa się go w dużych ilościach. Zapewnia jednak czystą, nieutlenioną krawędź i pozwala uzyskać większą prędkość pracy.
Koszt materiału, przygotowania programu i przezbrojenia
Materiał hutniczy stanowi zwykle od 40% do 75% całkowitej ceny zamówienia. Dotyczy to szczególnie drogich stali nierdzewnych, kwasoodpornych i aluminium. Ceny stali oraz energii na rynkach światowych wpływają na wysokość ofert przygotowywanych przez wykonawców.
Do ceny dochodzi opłata za przygotowanie produkcji, określana jako NRE (Non-Recurring Engineering). Obejmuje ona sprawdzenie plików CAD, rozmieszczenie elementów na arkuszu i przygotowanie kodu NC. Przy jednym prototypie może stanowić dużą część rachunku. W produkcji seryjnej rozkłada się na wiele sztuk i ma mniejszy wpływ na cenę jednostkową.
Wpływ liczby detali i długości linii cięcia na wycenę
Większe zamówienia zwykle oznaczają niższą cenę jednej sztuki. Programista CAM może lepiej wykorzystać arkusz i zastosować wspólną linię cięcia. W tej metodzie dwa przylegające elementy są rozdzielane jednym przejściem wiązki. Skraca to pracę maszyny i ogranicza straty materiału.
Im więcej takich samych detali mieści się na jednym arkuszu, tym niższy jest koszt pojedynczego elementu. Spada liczba załadunków stołu, a także ilość odpadów pozostających przy krawędziach arkusza.
Jak porównać oferty kilku wykonawców?
Aby uczciwie porównać oferty, trzeba sprawdzić, czy każda z nich obejmuje ten sam zakres prac. Należy ustalić, czy cena zawiera stal z atestem 3.1, usunięcie zadziorów, zaokrąglenie ostrych krawędzi, paletyzację i transport.
Oferta tańsza za samo cięcie może w praktyce kosztować więcej. Detale mogą wymagać ręcznego usuwania zgorzeliny przed malowaniem, a wykonawca może później doliczyć opłatę za przygotowanie plików. Jasny podział kosztów jest jednym z pierwszych znaków profesjonalnej obsługi.
Jak sprawdzić jakość i wiarygodność dostawcy?
Wybór dostawcy cięcia laserowego wpływa na całą produkcję firmy. W branżach, w których liczy się bezawaryjna praca, nie wystarczy zapoznać się z informacjami marketingowymi na stronie internetowej.
Przed podpisaniem umowy warto sprawdzić dane techniczne maszyn, system kontroli jakości i realne możliwości produkcyjne zakładu.
Doświadczenie w realizacji podobnych detali
Doświadczenie w danej branży ma duże znaczenie. Zakład zajmujący się grubą stalą konstrukcyjną dla budownictwa może mieć trudności z cienkimi, mocno ażurowymi elementami ze stali nierdzewnej używanymi w aparaturze medycznej lub elektronice.
Warto poprosić wykonawcę o referencje albo przykłady podobnych realizacji. Doświadczenie z danym gatunkiem stali i znajomość jej odkształceń cieplnych pomagają prawidłowo zaplanować kolejność cięcia.
Dokładność maszyn i zakres obsługiwanych grubości
Poziom techniczny zakładu zależy między innymi od stanu jego maszyn. Wycinarki firm TRUMPF, Bystronic czy Amada zazwyczaj zapewniają lepszą powtarzalność i stabilniejszą pracę wiązki niż stare, mocno zużyte lasery CO2.
Trzeba też sprawdzić, przy jakich grubościach maszyny działają najlepiej. Jeśli zakład deklaruje cięcie czarnej stali do 25 mm, ale używa lasera o mocy 3-4 kW, krawędź przy największej grubości może mieć wyraźne prążki i zwisający żużel.
Kontrola wymiarów oraz zgodność z dokumentacją
Rzetelny wykonawca ma osobny dział kontroli jakości oraz certyfikowane przyrządy pomiarowe, które są regularnie sprawdzane. Kontrola powinna obejmować wymiary zewnętrzne, rozstaw osi otworów, owalność oraz prostopadłość krawędzi.
Dodatkową zaletą są optyczne skanery 2D i 3D. Pozwalają szybko porównać cały zarys detalu z modelem CAD. Nałożenie chmury punktów na projekt ułatwia wykrycie odchyleń i ogranicza ryzyko pominięcia błędu przez kontrolera.
Certyfikaty materiałowe i raporty pomiarowe
W przemyśle maszynowym, petrochemicznym i budowlanym ważna jest możliwość prześledzenia historii materiału. Dostawca powinien zapewnić świadectwo odbioru 3.1 zgodne z EN 10204. Dokument ten potwierdza pochodzenie stali, jej skład chemiczny oraz wyniki badań wytrzymałościowych.
Na życzenie klienta do partii powinien zostać dołączony raport pomiarowy potwierdzający zgodność z tolerancjami z rysunku. Certyfikat ISO 9001 jest podstawowym dowodem, że firma korzysta z uporządkowanego systemu zarządzania jakością.
Opinie klientów, przykładowe realizacje i warunki reklamacji
Przed wyborem kontrahenta warto sprawdzić opinie innych firm na temat terminowości i kontaktu. Nowoczesne maszyny nie wystarczą, jeśli dostawca regularnie opóźnia wysyłki albo nie reaguje na problemy zgłaszane podczas produkcji.
Trzeba też poznać zasady obsługi reklamacji. Jasne Ogólne Warunki Umów powinny określać sposób zgłaszania niezgodności, czas odpowiedzi oraz zasady wykonania partii poprawkowej na koszt dostawcy. Chroni to zamawiającego w razie problemów z jakością.
Możliwość stałej współpracy i dostaw just-in-time
Współczesne firmy coraz częściej ograniczają duże magazyny buforowe i korzystają z dostaw bezpośrednio na stanowiska montażowe. Przy wyborze dostawcy elementów ciętych laserem warto sprawdzić, czy może przechowywać materiał oraz pracować na podstawie prognoz zapotrzebowania, czyli rolling forecasts.
Znaczenie ma także cyfrowa obsługa dostaw. Wiele zakładów łączy swoje systemy ERP z systemami klientów za pomocą EDI (Electronic Data Interchange). Pozwala to automatycznie składać kolejne zamówienia, gdy zapas u odbiorcy spadnie poniżej ustalonego poziomu. Długoterminowa umowa SLA z firmą mającą zautomatyzowany magazyn wysokiego składowania może zabezpieczyć dostęp do maszyn także w okresach dużego popytu. Umowy kwartalne pomagają przy tym stabilizować ceny materiału.
Czytaj nas w Google
Dodaj do Google

Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Komentarze mogą dodawać tylko zalogowani użytkownicy.Zaloguj się
Najnowsze rolki


Najnowsze wiadomości
- 28/09 Gdzie firmy mogą zamawiać precyzyjne elementy stalowe wycinane laserowo?
- 28/09 Energia Karpaty Zachodnie: „Wyniki dają powody do optymizmu”. W Lachowicach trwają testy odwiertu z gazem
- 28/09 Sztafety z LO Sucha Beskidzka i BCEiS Zawoja w drodze po powiatowe mistrzostwo
- 28/09 Lekcja żywej historii i wiary. Wyjątkowa wycieczka uczniów SP w Krzeszowie do Kukowa
- 28/09 Niebezpieczne znalezisko w Makowie Podhalańskim. Na miejsce wezwano saperów
- 28/09 Gibała wygrał pierwszą turę wyborów w Krakowie.
- 28/09 Pierwsze trojaczki w historii gminy Zawoja. Aniela, Maurycy i Ksawery powitali świat
- 28/09 19 artystów, wiele spojrzeń na sztukę. „Obrazownia” zaprasza na wystawę w Jordanowie
- 28/09 Niezbędne funkcje, dzięki którym kamper staje się wygodny w podróży
- 28/09 Gdzie i kiedy wyłączą prąd w powiecie suskim? Harmonogram 28.09–1.10 2026
- 27/09 A-KLASA PODHALAŃSKA: Zabójczy pressing Unii Naprawa
- 27/09 Lachowice rozdzieliły prawie 70 tysięcy złotych. Jakie tematy poruszono na radzie sołeckiej?
- 27/09 27 września – Dzień Podziemnego Państwa Polskiego
- 27/09 „Ziemniak – dar ziemi, smak pokoleń”. Kulinarne warsztaty w Grzechyni
- 27/09 B-KLASA WADOWICKA: Paweł Paczka strzela, Błyskawica ma lidera, Huragan ruszył w pościg
- 27/09 Gmina Zawoja, Zamek Suski i lokalne agroturystyki w walce o tytuł najlepszych w Małopolsce
- 27/09 Ewa Mielczarek spotka się z czytelnikami. Literacki poniedziałek w Kojszówce
- 27/09 Strażacka interwencja w Zawoi.
- 27/09 Pierwszy taki tytuł mistrzowski Pauli Goryckiej
- 27/09 Klaudia Maciążka strzela i asystuje, Legia Ladies na kolanach
Komentarze