
Sprawdź naszą aplikację:

Przesiewacz wibracyjny w przemyśle spożywczym: jakie wymagania higieniczne musi spełniać?
07/10/2026 22:33
Spis treści
- Jaką rolę pełni przesiewacz wibracyjny w przemyśle spożywczym?
- Jakie wymagania materiałowe musi spełniać przesiewacz spożywczy?
- Czym charakteryzuje się higieniczna konstrukcja (Hygienic Design) przesiewacza?
- Jakie normy sanitarne i certyfikaty są wymagane dla urządzeń przesiewających?
- Jakie parametry higieniczne muszą spełniać silniki wibracyjne i uszczelnienia?
- Jak przebiega czyszczenie i konserwacja przesiewaczy wibracyjnych?
- Jak przesiewacz wibracyjny zabezpiecza krytyczne punkty kontroli CCP?
Przesiewacz wibracyjny często jest ostatnim urządzeniem, przez które przechodzi produkt przed zapakowaniem. Zatrzymuje ciała obce, rozbija grudki i oddziela frakcje, dlatego od jego konstrukcji zależy nie tylko jakość wyrobu, ale też bezpieczeństwo konsumentów. W artykule wyjaśniamy, jaką rolę pełni przesiewacz w zakładzie spożywczym, z jakich materiałów powinien być wykonany, czym jest higieniczna konstrukcja, jakie przepisy i normy obowiązują, jak dobrać napęd i uszczelnienia oraz jak czyścić urządzenie i wykorzystywać je w systemie HACCP.
Jaką rolę pełni przesiewacz wibracyjny w przemyśle spożywczym?
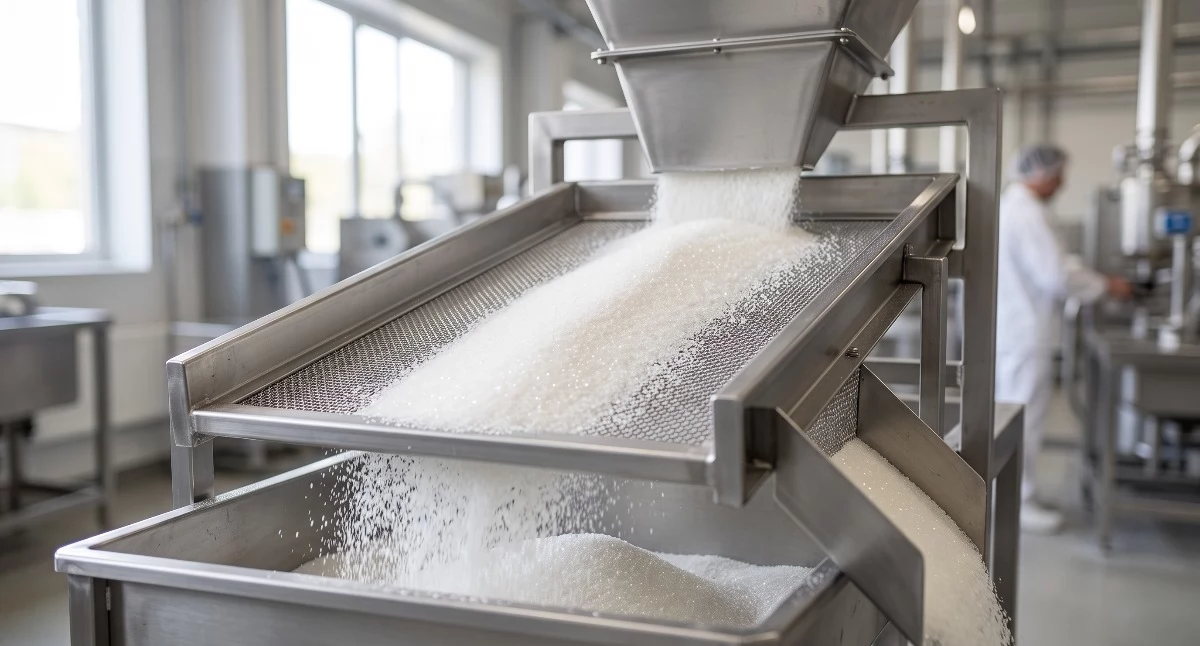
Przesiewacz wibracyjny rozdziela materiał na frakcje dzięki drganiom generowanym przez silnik z mimośrodowymi obciążnikami. Cząstki mniejsze niż oczko sita przechodzą na niższy pokład, a większe przesuwają się do krawędzi sita i trafiają do osobnego wylotu. Prędkość i tor ruchu materiału można ustawić dla konkretnego produktu, co pozwala uzyskać dużą przepustowość przy dokładnym rozdziale.
W zakładach spożywczych przesiewa się zarówno produkty sypkie, takie jak mąka, przyprawy czy dodatki funkcjonalne, jak i ciecze. W ofercie firmy Piomar przesiewacze wibracyjne służą między innymi do klasyfikacji cukru, oczyszczania produktu przed zapakowaniem, filtrowania mleka, soków, płynnej czekolady i oleju oraz do odzyskiwania pyłu serowego z serwatki. W zależności od zadania stosuje się przesiewacze jednopokładowe, wielopokładowe, filtrujące czy niskoprofilowe przesiewacze przelotowe, które łatwo wbudować w istniejącą linię.
Jakie wymagania materiałowe musi spełniać przesiewacz spożywczy?
Podstawą jest rozporządzenie (WE) nr 1935/2004, zgodnie z którym materiały mające kontakt z żywnością nie mogą przenikać do niej w ilościach zagrażających zdrowiu ani zmieniać jej składu czy właściwości. W praktyce elementy przesiewacza stykające się z produktem wykonuje się ze stali nierdzewnej, najczęściej gatunku AISI 304, a przy produktach kwaśnych, słonych lub przy intensywnym myciu chemicznym ze stali AISI 316L, bardziej odpornej na korozję. Materiał to jednak nie wszystko. Przy wyborze urządzenia warto zwrócić uwagę na:
-
ciągłe, szlifowane spoiny bez porów i szczelin, w których mogą zalegać resztki produktu,
-
gładkość powierzchni stykających się z produktem, przy czym w higienicznych konstrukcjach chropowatość wynosi zwykle nie więcej niż Ra 0,8 µm,
-
uszczelki, siatki sit i inne elementy niemetalowe wykonane z materiałów dopuszczonych do kontaktu z żywnością,
-
deklarację zgodności lub dokumentację potwierdzającą, że materiały spełniają wymagania dla kontaktu z żywnością.
Czym charakteryzuje się higieniczna konstrukcja (Hygienic Design) przesiewacza?
Higieniczna konstrukcja polega na takim zaprojektowaniu urządzenia, aby produkt nie miał gdzie się gromadzić, a każdą powierzchnię można było łatwo i skutecznie oczyścić. Wytyczne w tym zakresie opisują między innymi norma PN-EN 1672-2 oraz zalecenia organizacji EHEDG. Przesiewacz zaprojektowany higienicznie nie ma martwych stref, ostrych narożników wewnętrznych ani szczelin, w których resztki produktu mogłyby się rozkładać i stawać pożywką dla mikroorganizmów.
Powierzchnie stykające się z produktem są gładkie, często dodatkowo elektropolerowane, co ułatwia mycie i ogranicza przywieranie osadów. Połączenia z rurociągami i lejami wykonuje się za pomocą szczelnych, łatwych do zdjęcia złączy elastycznych zamiast opasek, w których może zalegać pył. Wewnętrzne elementy wyprofilowane są tak, aby woda po myciu swobodnie spływała, a pokłady sitowe można szybko rozebrać za pomocą zacisków, bez użycia narzędzi. Dzięki temu czyszczenie i kontrola trwają krócej, a przestoje linii są mniejsze.
Jakie normy sanitarne i certyfikaty są wymagane dla urządzeń przesiewających?
Wymagania dla przesiewacza w zakładzie spożywczym wynikają z kilku źródeł. Najważniejsze z nich to:
-
rozporządzenie (WE) nr 1935/2004 i przepisy szczegółowe dotyczące materiałów do kontaktu z żywnością,
-
przepisy dotyczące maszyn, w tym wymagania higieniczne dla maszyn do żywności, potwierdzane deklaracją zgodności i oznakowaniem CE,
-
norma PN-EN 1672-2, która określa wymagania higieniczne dla maszyn do przetwórstwa żywności,
-
dyrektywa ATEX, jeśli przesiewacz pracuje w strefie zagrożenia wybuchem, na przykład przy pylących produktach, takich jak mąka czy cukier puder,
-
wymagania systemów jakości stosowanych w zakładzie, takich jak HACCP, BRCGS czy IFS.
Dla zakładów eksportujących do Stanów Zjednoczonych znaczenie mają też przepisy amerykańskiej agencji FDA dotyczące materiałów mających kontakt z żywnością, a w przemyśle mleczarskim standardy 3-A. Wymagania ATEX dotyczą tylko instalacji w strefach zagrożenia wybuchem, a klasyfikację stref określa się w ocenie ryzyka wybuchu dla danego zakładu.
Jakie parametry higieniczne muszą spełniać silniki wibracyjne i uszczelnienia?
Silnik wibracyjny, czyli generator ruchu, odpowiada za drgania całego urządzenia. W przemyśle spożywczym powinien mieć obudowę odporną na mycie i środki czyszczące, a jego stopień ochrony powinien być dobrany do sposobu mycia linii. Przy myciu wodą pod ciśnieniem stosuje się zwykle silniki o stopniu ochrony co najmniej IP66. Regulacja obciążników mimośrodowych pozwala dopasować amplitudę i charakter drgań do przesiewanego produktu.
Równie ważne są uszczelnienia. Uszczelki między pokładami, w pokrywach i na wylotach powinny być wykonane z materiałów dopuszczonych do kontaktu z żywnością, na przykład z silikonu, i odporne na temperaturę oraz środki myjące stosowane w zakładzie. Szczelne połączenia ograniczają pylenie przy przesiewaniu proszków i chronią produkt przed zanieczyszczeniem z otoczenia. Zużyte lub uszkodzone uszczelki trzeba regularnie wymieniać, bo pęknięta uszczelka staje się miejscem gromadzenia się resztek produktu.
Jak przebiega czyszczenie i konserwacja przesiewaczy wibracyjnych?
Sposób czyszczenia zależy od produktu i konstrukcji urządzenia. Przy produktach suchych przesiewacz zwykle rozbiera się na pokłady, a sita i powierzchnie czyści na sucho lub na mokro, po czym urządzenie musi zostać dokładnie osuszone przed ponownym uruchomieniem. W instalacjach do cieczy, na przykład mleka czy soków, część konstrukcji pozwala na mycie w systemie CIP, czyli bez demontażu. Wydajność pracy pomiędzy myciami poprawiają systemy oczyszczania sit, które zapobiegają zatykaniu się oczek. W separatorach okrągłych stosuje się do tego między innymi kulki lub krążki pod siatką, systemy ultradźwiękowe oraz wycieraczki. Konserwacja obejmuje także regularną kontrolę stanu siatek, napięcia sit, uszczelek oraz elementów gumowych zawieszenia, a w razie potrzeby ich wymianę na części zamienne zalecane przez producenta.
Jak przesiewacz wibracyjny zabezpiecza krytyczne punkty kontroli CCP?
Przesiewanie kontrolne przed pakowaniem jest w wielu zakładach jednym z krytycznych punktów kontroli w systemie HACCP. To, czy dany przesiewacz zostanie uznany za CCP, wynika jednak z analizy zagrożeń prowadzonej dla konkretnego procesu. Przesiewacz montowany na końcu linii zatrzymuje ciała obce większe od oczek sita, na przykład:
-
fragmenty opakowań, nitki czy kawałki folii,
-
zbrylenia i grudki produktu,
-
ciała obce, takie jak drobne kamienie, fragmenty drewna czy większe elementy metalowe.
Przesiewacz nie usuwa natomiast zanieczyszczeń mikrobiologicznych ani cząstek mniejszych od oczek sita, dlatego zwykle uzupełniają go inne zabezpieczenia, na przykład separatory magnetyczne i detektory metali. Skuteczność przesiewacza w punkcie kontrolnym zależy przede wszystkim od stanu sita. Uszkodzona siatka przepuszcza zanieczyszczenia, dlatego integralność sita sprawdza się w ustalonych odstępach czasu, a wyniki kontroli zapisuje w dokumentacji HACCP.
Komentarze opinie
Podziel się swoją opinią
Twoje zdanie jest ważne jednak nie może ranić innych osób lub grup.
Komentarze mogą dodawać tylko zalogowani użytkownicy.Zaloguj się
Najnowsze rolki




Najnowsze wiadomości
- 19/10 IV-LIGA: Cztery gole na wagę przełamania Babiej Góry
- 19/10 Gmina Zembrzyce z dofinansowaniem. Stacja uzdatniania wody w Tarnawie Górnej zostanie zmodernizowana
- 19/10 Samorządowcy ćwiczą reagowanie na kryzysy. Szkolenie na strażackim poligonie
- 19/10 W Zawoi seniorzy nie zwalniają tempa. „Babiogórska Energia 55+” zachęca do aktywności
- 19/10 Uczniowie „Witosa” zdobyli indeksy na prawo! Drugie miejsce w finale konkursu na KUL
- 19/10 Dlaczego tulipany nie kwitną co roku? Oto sprawdzone odmiany długowieczne. Z Katarzyną w ogrodzie (XIX)
- 19/10 Mniej rutyny, więcej czasu dla mieszkańców. Makowski urząd stawia na sztuczną inteligencję
- 19/10 CEO Horizon Petroleum: „Przyspieszyliśmy harmonogram”. Kulisy testów odwiertu Lachowice-7
- 19/10 19 października – Wspomnienie Błogosławionego Ks. Jerzego Popiełuszki
- 19/10 Udany występ zawodniczek Lady Fitness na Pucharze Polski w Skarszewach!
- 19/10 Jedziesz w stronę Węgierskiej Górki i Zwardonia? Do końca października dolicz dodatkowe minuty
- 19/10 Smok, pociąg i publiczna toaleta! Ruszyła budowa największego placu zabaw w Suchej Beskidziej
- 18/10 A-KLASA SUSKA: Lachy z przełamaniem, Tempo przegrywa mecz za sześć punktów
- 18/10 OKRĘGÓWKA PODHALAŃSKA: Nareszcie syn strzelił gola jak ojciec w Jordanowie
- 18/10 OKRĘGÓWKA: Kalwarianka udzieliła lekcji gry Narożu
- 18/10 Sobotnia interwencja w Centrum Kultury i Filmu: kulisy i komunikat suskiego kina
- 18/10 B-KLASA WADOWICKA: Błyskawica wykorzystuje potknięcie Gromu i wskakuje na fotel lidera, Dąb miażdży po przerwie
- 18/10 Akt wandalizmu w Jordanowie, mocny apel burmistrza Malczewskiego
- 18/10 18 października – Dzień Patrona Pracowników Służby Zdrowia
- 17/10 Natalia Skrok trafia na mistrzostwach świata, świetny start Polek
Komentarze